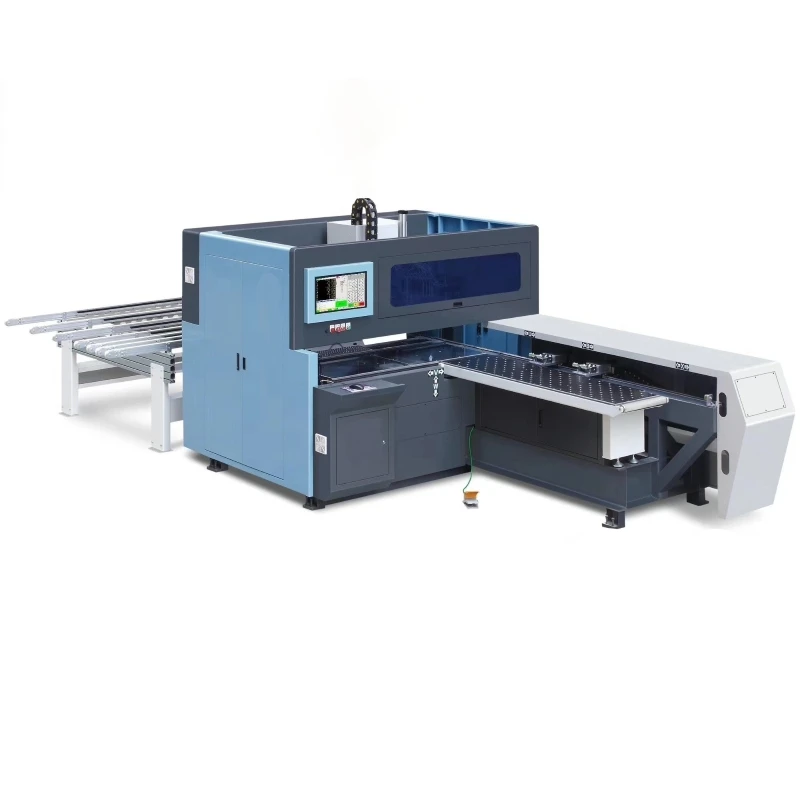
Nästan varje hål i ett modernt skåp placeras av en regel: 32 mm. Hyllsprintar, gångjärnsplattor, lådskenor och kamkopplingar är alla byggda runt den stigningen, och maskinen som borrar dem är också byggd runt den.
Den här guiden täcker vad en borrmaskin med flera spindlar gör, var 32 mm-gallret kommer ifrån, hur många spindlar som faktiskt är användbara och hur man skiljer en bra radborr från enbart ett specifikationsblad.
Siffrorna som definierar en rad
Typisk 21-spindlig konfiguration
21
spindlar i ett huvud
32
mm centrumdelning
0-90
graders huvudsving
0.1
mm djupupplösning
Vad en flerspindlig borrmaskin faktiskt gör
En borrmaskin med flera spindlar bär en rad av borrkronor på en fast stigning och sänker dem alla på en gång. På ett 21-spindligt huvud betyder det tjugoen hål på den tid det tar för en enkelspindlig borr att göra ett - men tidsbesparingen är den mindre hälften av argumentet.
Den större halvan är position. När tjugoen bits sitter på ett bearbetat block, är avståndet mellan två valfria hål fixerat av blocket, inte av en operatörs markering. En hyllstiftsrad kommer ut identisk på den första panelen och den tiotusendel, vilket är det som överhuvudtaget gör flat-pack-montering möjlig.

BM-21S bär 21 bitar - elva höger, tio vänster - på ett 32 mm block. Huvudet roterar pneumatiskt från 0 till 90 grader med ett 45 graders referensstopp, och ett utdragbart staket går upp till tre meter för långa paneler.
Varifrån kommer 32 mm-systemet
32 mm gallret är en europeisk skåpkonvention som blev en de facto global standard. Systemhål borras på 32 mm centrum, och hårdvarutillverkare bygger hyllstöd, gångjärn och kopplingar för att landa på det gallret utan att behöva mäta.
För en maskinbyggare tar detta bort ett designbeslut: borrblocket bearbetas till 32 mm eftersom hårdvaran är 32 mm. Det förklarar också varför en radborr med justerbar stigning är mer användbar än en med fast spridning – byt ut produkten, inte maskinen.
Sex delar som avgör om raden är korrekt
Spindelantal är antalet köpare jämför och antalet som spelar minst roll när det rensar ditt mönster. På en flerspindlig borrmaskin kommer noggrannheten från de delar som katalogen inte fotograferar.
Anatomi av ett tråkigt huvud
Vad man ska titta på innan spindelräkningen
Det tråkiga blocket
Maskinbearbetad i ett stycke så att spindelns centrum stannar vid 32 mm under huvudets livstid, inte bara vid leverans.
Djupstopp
En mekanisk räknare med 0,1 mm upplösning låter en operatör återgå till ett inställt djup efter en omställning.
Huvudrotation
Pneumatisk svängning från 0 till 90 grader vänder samma huvud från planborrning till kantborrning.
Klämning
Pneumatiska cylindrar håller panelen nere, så att biten lyfts ur hålet istället för arbetsstycket.
Staket och hållplatser
Ett indexerat staket på 900 mm varje sida, förlängbart till 3 000 mm, lokaliserar långa paneler utan en andra operatör.
Rammassa
Ett 405 kg chassi absorberar störningen. Ljusa ramar ringer, och ringning visar sig som ett överdimensionerat hål.
Enkelrad, 21-spindlig rad eller CNC
Dessa tre maskiner jämförs ofta som om den ena ersätter de andra. Det gör de inte. Var och en är det rätta svaret på en annan batchprofil.
Läser ett tråkigt maskinspecifikationsblad
Fyra rader på ett specifikationsblad bär det mesta av betydelsen. Allt annat är detaljer.
| Modell | BM-21S |
| Spindeln centrerar | 32 mm |
| Spindelräkning | 21 (11 höger, 10 vänster) |
| Spindelhastighet | 2,800 rpm |
| Max slaglängd | 50 mm |
| Tråkig huvudvinkel | 0 - 90 grader |
| Motorkraft | 1.5 kW |
| Arbetsbord | 890 x 625 mm |
| Staketets längd | 900 mm varje sida, 3 000 mm förlängning |
| Lufttryck | 0.6 MPa |
| Förpackningsstorlek | 1 050 x 1 060 x 1 100 mm |
| Vikt | 405 kg |
På valfri flerspindlig borrmaskin, läs spindelräkningen mot din tätaste rad först. Ett 21-spindligt huvud täcker en hel skåpsida i ett svep; om ditt mönster behöver tolv hål, de extra nio köper cykeltid men inte kapacitet. Läs huvudvinkeln andra, eftersom en maskin som bara borrar ytor lämnar varje kanthål till en andra operation.
Där maskinen står i kö
I en panelmöbelaffär sitter flerspindelborrmaskinen normalt efter kapning och innan kantband, så att kanthål borras medan eggen fortfarande är rå. Den hanterar fyra jobb:
- Hyllstiftsrader på sidor och stolpar, med 32 mm systemdelning.
- Dymlingslinjer på panelkanterna, med huvudet svängt till 90 grader.
- Gångjärnsplatta och kopplingspositioner på dörrar och stom.
- Serieborrning för platta körningar, där en rad upprepas över dussintals identiska delar.
En radborrmaskin och ett CNC-center samsas i större butiker, och det borde de. Radborren tar de enkla raderna med hög volym; centret tar panelerna som verkligen behöver sex ytor. Att dela upp arbetet på det sättet håller den dyra maskinen på de jobb som bara den kan göra.
Att hålla en rad i tolerans
Borrhuvudet på en flerspindelborrmaskin driver inte eftersom det är dåligt tillverkat. Den driver för att något runt den rörde sig. Tre kontroller täcker det mesta:
- Varje skift: ta bort spån från bordet, kontrollera att klämmorna håller plant och töm luftledningens vattenlås.
- Varje vecka: kontrollera att stängslet är vinkelrätt mot huvudet, bekräfta att lufttrycket är 0,6 MPa, och inspektera bitsskaften för att se om det är skåra.
- Varje månad: borra en testpanel, mät hålavstånd mot 32 mm och kontrollera djupet mot räknaren.
Vanliga frågor
FAQ
F: Hur många spindlar behöver en borrmaskin med flera spindlar?
S: Tillräckligt för att avsluta din tätaste rad i ett dopp. Tjugoen är den vanliga konfigurationen för skåparbete eftersom den täcker en vanlig sidopanel; kortare rader hanteras genom att lämna spindlar tomma istället för att köpa ett mindre huvud.
F: Kan en radborr borra panelkanter?
A: Ja, om huvudet roterar. Ett huvud som svänger 0 till 90 grader borrar ansiktshål och kanthål på samma maskin, vilket tar bort en andra installation och den omhänvisning som följer med den.
F: Varför är stigningen fixerad till 32 mm?
S: Eftersom skåpshårdvara är byggd för det rutnätet. Blocket på en flerspindelborrmaskin är bearbetad till 32 mm så att hyllstöd, gångjärn och kopplingar landar direkt; en godtycklig tonhöjd skulle sätta varje passande ur system.
F: Vilken djupnoggrannhet ska jag förvänta mig?
S: En mekanisk räknare med 0,1 mm upplösning är normen på denna maskinklass. Det är finare än toleransen för de flesta paneltjocklekar, så operatörens konsistens är viktigare än räknarens sista siffra.
F: Behöver jag ett CNC-center istället?
S: Endast om du behöver sex ytor i en klämning eller streckkodsdrivna programbyten. För partier mellan 50 och 5 000 delar, returnerar en 21-spindlig radborr vanligtvis investeringen snabbare.
F: Vilken lufttillförsel behöver den?
S: En standardverkstadskompressor reglerad till 0,6 MPa. På en radborrmaskin går den pneumatiska huvudrotationen, fastspänningen och den automatiska återgången från den linjen.
Berätta ditt hålmönster
Skicka en ritning eller en provpanel. Vi kommer att bekräfta om en 21-spindlig flerspindlig borrmaskin täcker den i ett dyk, eller om mönstret behöver en andra installation.