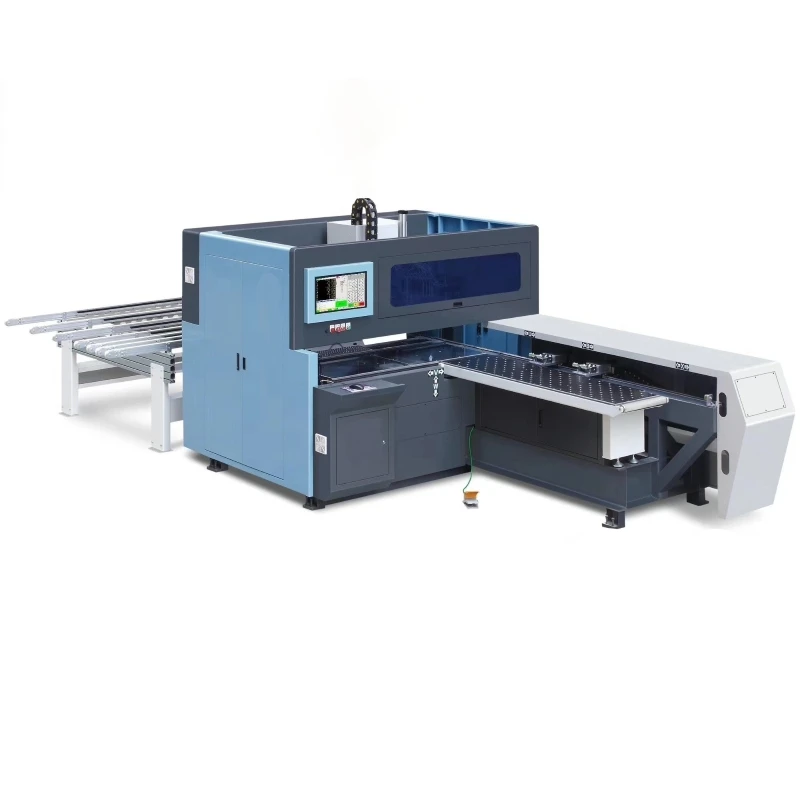
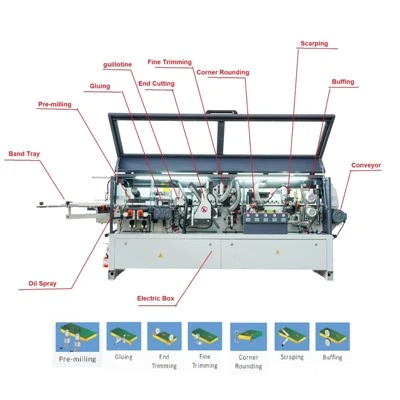
Sök efter en kantbandsmaskin och resultatet ser ut som en enda lång produktfamilj. I praktiken delar kategorin sig längs fyra oberoende axlar, och två maskiner som ser likadana ut på ett specifikationsblad kan sitta i motsatta ändar av alla fyra. Att köpa fel axel är dyrt, eftersom det inte går att fixa i efterhand med en bättre fräs eller ett nytt lim.
Den här sidan anger de fyra axlarna i den ordning de eliminerar maskiner, och visar sedan var varje typ slutar vara det rätta svaret.
De fyra axlarna som delar kategorin
4
oberoende axlar
2
panelgeometrier
7
stationer i full linje
3
sätt att limma tejp
Axel ett: raka delar eller formade delar
En raklinjemaskin antar att kanten är en rak linje mellan två fyrkantiga hörn. Panelen går mot ett staket, en tryckbalk håller ner den och varje station arbetar på samma plan. Det antagandet omfattar skåpsdörrar, stomme, hyllor, lådor och bänkskivor.
Böjt arbete bryter det. En formad bordsskiva, ett radiehörn eller en serpentinpanel kan inte matas mot ett staket, så tejpen appliceras med en konturbander eller för hand, med en liten limkruka och en rulle som följer profilen. Effekten mäts i meter per timme, inte meter per minut, och operatörens hand är matningen.
De flesta verkstäder äger en rätlinjemaskin och lägger ut de böjda delarna på underleverantörer. Att köpa en konturbandare är bara vettigt när formade kanter är en produktlinje, inte en tillfällig förfrågan.
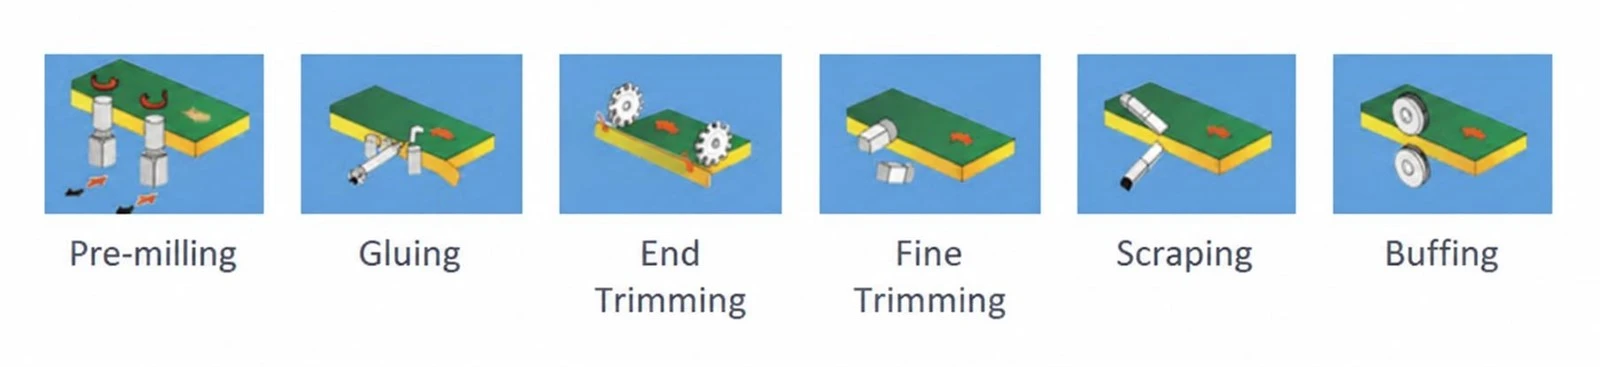
En fullständig rätlinjesekvens: förfräsning, limning, ändtrimning, finputsning, skrapning, polering. Böjt arbete hoppar över det mesta och behåller limmet.
Axel två: en kant per pass, eller två
En enkelsidig maskin bandar en kant och operatören vänder panelen för nästa. På en 600 mm djup stomsida är det fyra pass och tre varv, och vändningen är vanligtvis den långsammaste delen av cykeln.
En dubbelsidig maskin sätter en andra limkruka och en andra trimlina på andra sidan av sängen, med en returtransportör som bär panelen tillbaka. Två kanter lämnar i ett pass. Den kostar ungefär en andra maskin i pengar och golvyta, och den tar bort svängen från cykeln helt.
Skiljelinjen är inte enbart volym. Det är panelstorlek och vikt: en 2 400 mm sida som tar två personer att vända är ett annat problem än en 300 mm lådfront som en hand kan vända.
Axel tre: hur många stationer finns på linjen
Stationsantalet är den axelköpare som jämför först och förstår sist, eftersom det anges som ett nummer och känns som en rutin. Varje extra enhet tar bort en defekt och lägger till ytterligare en inställning för att kontrollera vid byte, så det rätta antalet är det lägsta som inte lämnar något fel för operatören att reparera för hand.
Kostnaden för att göra fel visar sig som arbetskraft, inte som skrot. En butik som reparerar kanter vid bänken betalar för den saknade enheten varje skift, i ett jobb som aldrig står på en offert. En butik som köpt enheter som den inte behöver betalar en gång och betalar sedan igen vid varje byte. Processen station för station täcks invår kantbandsguide, så den här sidan förblir på valet mellan typer.
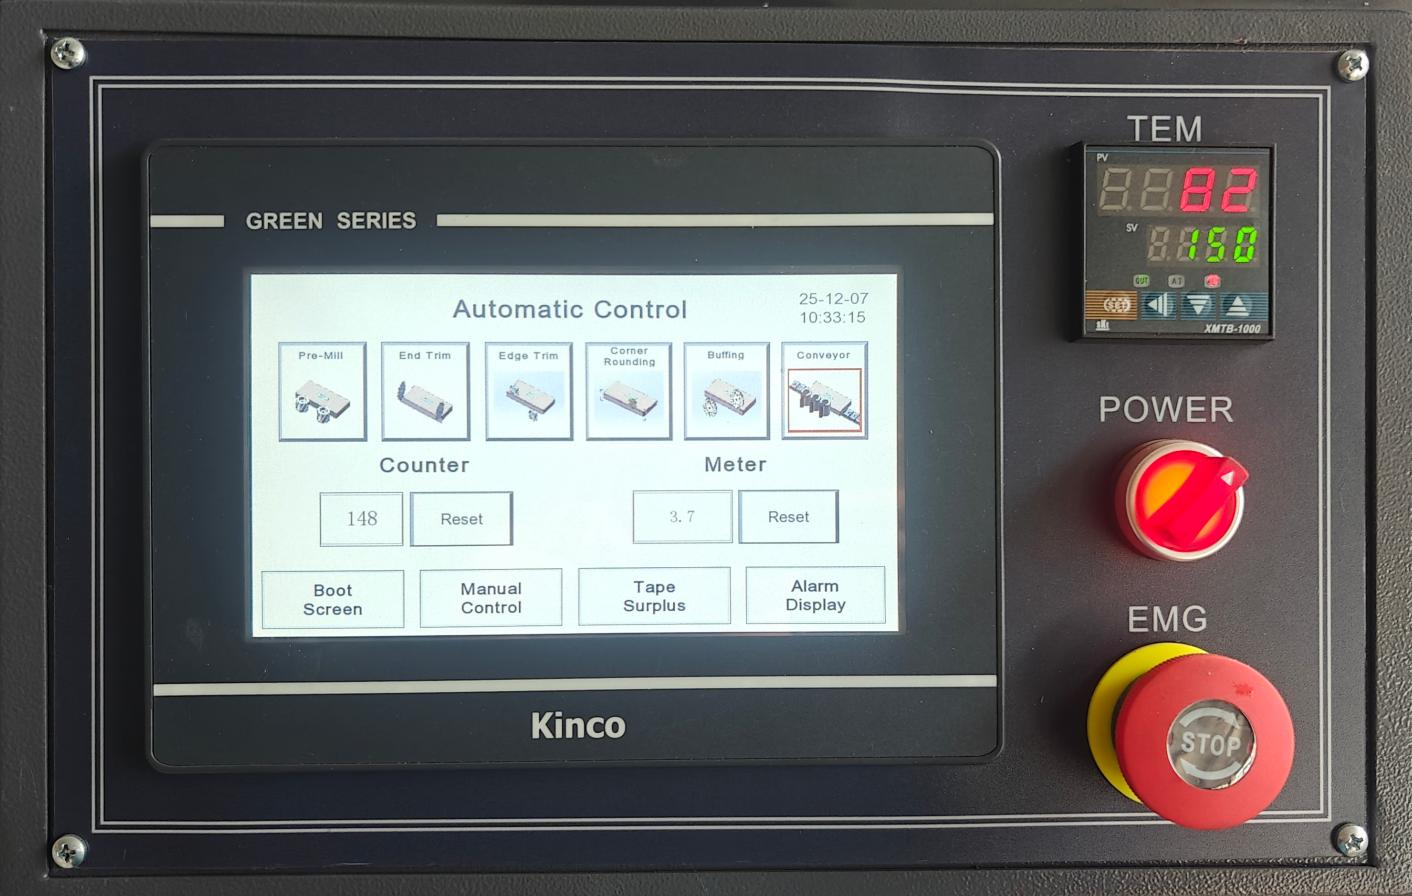
Stationsikonerna på styrenheten är konfigurationen: vad linjen avslutar utan ett handverktyg.
Axel fyra: vad som binder bandet
Tre limningsmetoder når en liten eller medelstor butik: EVA-smälta, PUR-smälta och en laser- eller varmluftsenhet som aktiverar ett funktionellt lager på själva tejpen.
- EVA är standard. Den smälter, flyter, kyls av och tål en mängd olika verkstadsförhållanden. Det mjuknar också igen under värme, vilket är viktigt för ett kök som körs bredvid en ugn.
- PUR reagerar med fukt och kan inte återsmältas. Den håller igenom värme och fukt, behöver en ren limkrets i slutet av varje skift och kostar mer per meter.
- Laser- och varmluftsenheter ger en fog utan synlig limlinje, eftersom det inte finns något lim. De behöver tejp med ett funktionellt lager och en maskin byggd för det; de är ett annat köp, inte en uppgradering.
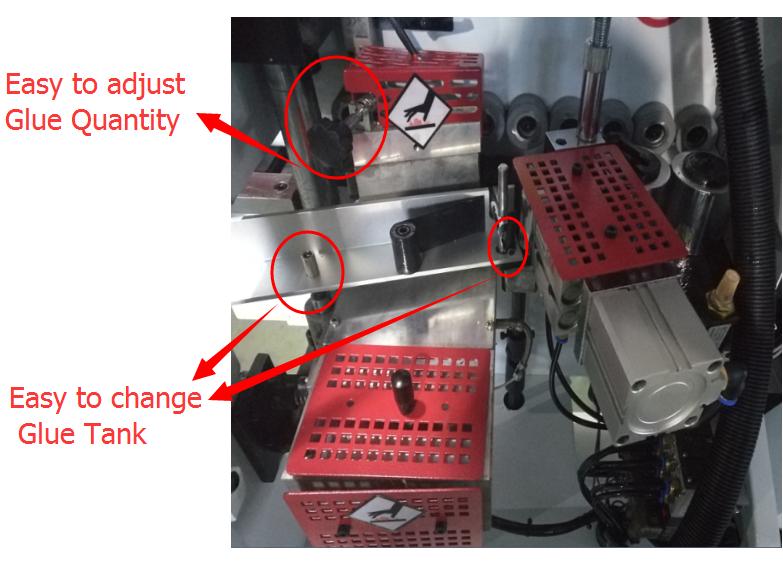
Limmängd och tankåtkomst är de två inställningarna som bestämmer en synlig linje. På denna enhet justeras båda från framsidan av maskinen, utan verktyg.
Där typerna slutar passa
Varje axel tar bort maskiner snabbt när de verkliga begränsningarna är nedskrivna.
Typ efter panelmix, inte efter broschyr
Hitta din rad och läs sedan uteslutningen
| Raka skåpdelar, ett skift, en operatör | Enkelsidig, 4 till 6 stationer |
| Raka delar, två kanter, hög daglig volym | Dubbelsidig med returtransportör |
| Synliga kanter i melamin eller faner | Förfräsning plus hörnrundning |
| Formade eller radiedelar som en produktlinje | Konturbandare, separat från linjen |
| Värme eller luftfuktighet i drift (kök, badrum) | PUR, inte EVA |
Två undantag är värda att tydligt säga. En enkelsidig fyrstationsmaskin kan inte producera en noll-limlinjekant, oavsett fräs. Och en dubbelsidig linje kan inte betala sig själv på korta körningar, eftersom att ställa in båda sidorna för en 40-delars batch kostar detsamma som att sätta en.
Setup är den dolda variabeln i varje jämförelse. En enkelsidig linje behöver en breddinställning och ett bandbyte; en dubbelsidig linje behöver båda sidorna matchade, vilket fördubblar växlingen och inte halverar den. På en körning på fyrtio stycken kan den skillnaden uppväga passningen den räddar. På en körning av fyrahundra försvinner den.
Specifikationen som eliminerar de flesta maskiner
Minsta delstorlek är tryckt med liten typ och avgör fler inköp än vad kraften gör. På automatenmaskiner vi bygger, minsta panelen är 120 mm lång och 80 mm bred, med paneltjocklek från 10 till 45 mm och tejp från 0,4 till 2 mm.
Om ditt arbete inkluderar 80 mm lådsidor eller 100 mm fyllmedel, är det numret som ska testas först. Nedanför hålls delen av mindre av tryckbalken och ändtrimmarhuvudena kan inte få ett rent närmande, så eggen avslutas för hand oavsett hur många stationer maskinen har.
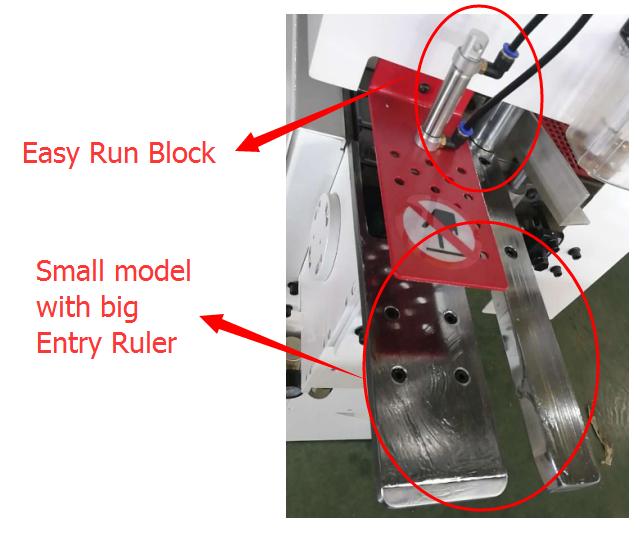
Ett brett inmatningsstängsel och ett snabbställt körblock avgör hur lång tid ett breddbyte tar.
Vad ska man kontrollera på själva maskinen
- Ingångslinjalen och löpblocket: ett brett inmatningsstängsel och ett snabbinställningsblock bestämmer hur snabbt en ny bredd sätts upp.
- Tillgång till limkärl: om tanken inte kan nås och rengöras på några minuter, kommer den inte att rengöras.
- Tryckstrålerörelse: den ska hålla en 10 mm panel och en 45 mm panel utan mellanlägg.
- Sluttrimning på den kortaste delen du gör, inte på demonstrationspanelen.
Hur batchstorleken ändrar svaret
Batchstorleken avgör om en bredare maskin lönar sig. Ta två butiker med samma panelmix. Den första kör fyrtio stycken per storlek, den andra fyrahundra. Båda behöver samma kantkvalitet, så båda behöver förfräsning. Skillnaden är vad omställningen kostar dem.
För den första butiken innebär varje ny bredd att man ställer in staketet, tryckbalken och trimhuvudena och sedan kör ett provstycke. Tio byten per dag är det mesta av ett skift, och en andra sida att matcha dubblar var och en. Maskinen som sparar ett pass förlorar mer i konfigurationen, så en enkelsidig linje med snabb växling vinner på papper och på golvet.
För den andra butiken sker byte två gånger i veckan. De sparade passerar sammansättningar över fyrahundra stycken, och returtransportören håller operatören vid inmatningen istället för att gå runt sängen. Samma kant, olika aritmetik, och det är aritmetiken som ska avgöra typen.
Det finns ett tredje fall som ingen av butikerna ser förrän senare: blandade partier, där panelen ändras men inte kanten. Det arbetet belönar snabb tejp- och limåtkomst mer än det belönar stationsantalet, vilket är anledningen till att en välplanerad sexstationsmaskin kan köra ifrån en dåligt upplagd niostationsmaskin i samma orderbok.
Frågor som dyker upp när man jämför typer
FAQ
F: Är en dubbelsidig maskin dubbelt så produktiv?
S: För tvåkantsarbete tar den bort svängningen och det andra passet, så en cykel som tog fyra pass tar en. I praktiken är vinsten närmare 40 till 60 procent, eftersom lastning och lossning fortfarande tar samma tid.
F: Kan en rätlinjig maskin band böjda delar?
S: Nej. Staketet och tryckbalken antar en rak kant. Radiearbete kräver en konturbandare eller handapplicering.
F: När är förfräsning värt extrastationen?
S: När panelkanten som lämnar din såg inte är tillräckligt ren för att gömma sig under tejp. På melamin och faner är det för det mesta; på massivt trä är det ofta inte.
F: Vilken är den minsta delen som dessa maskiner kan köra?
S: På våra automatiska maskiner, 120 mm långa och 80 mm breda. Mindre delar bandas vanligtvis för hand eller på en dedikerad enhet med små delar.
F: EVA eller PUR?
S: EVA om inte den färdiga produkten lever i värme eller fukt. PUR kostar mer per meter och behöver daglig rengöring av limkretsen, och det tjänar den på kök och badrumsmöbler.
F: Hur många stationer behöver jag för att starta?
A: Limning, ändtrimning och finputsning som minimum. Lägg till förfräsning innan hörnavrundning, och lägg till skrapning och polering först när kanten syns på den färdiga produkten.
Att välja mellan typerna
Skriv ner fyra saker innan du jämför två maskiner: den längsta och kortaste delen du band, hur många kanter per panel, om kanten syns och var möblerna kommer att bo. Dessa fyra svar eliminerar det mesta av katalogen. Det återstående valet står vanligtvis mellan två stationsräkningar på samma chassi, vilket är en mycket lättare konversation.
Skicka oss din dellista
Den längsta delen, den kortaste delen och hur många kanter per panel. Vi kommer att berätta vilken typ som passar, och vilka stationer du kan lämna utanför beställningen.