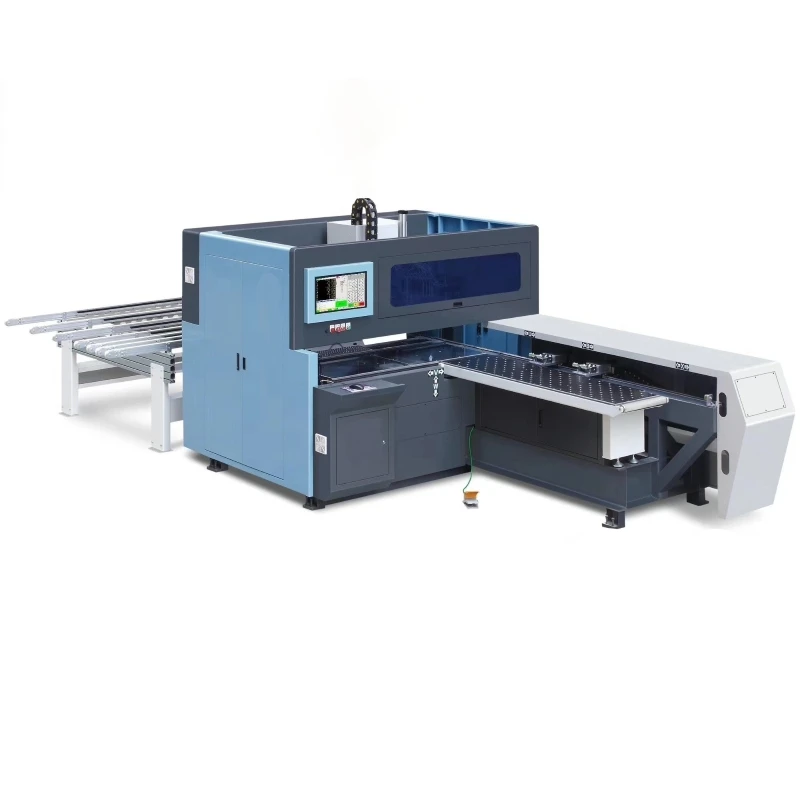
KUNSKAPSBAS FÖR KANTBAND
Kantband är den sista operationen innan en panel lämnar fabriken och det första en kund rör vid. Den här guiden förklarar hur en kantbandsmaskin fungerar, vilka stationer som faktiskt förändrar resultatet, hur tejp- och limval samverkar och hur man dimensionerar en maskin till de paneler du verkligen kör.
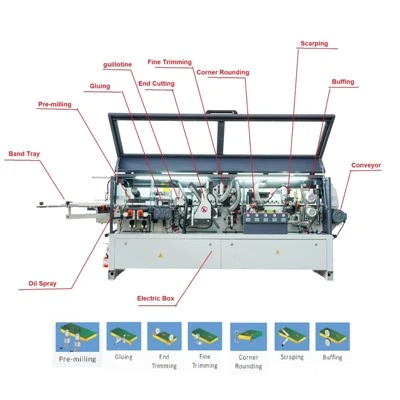
ETT PASS, SJU STATIONER
01
Förfräsning
Kvadratar kanten före lim
02
Limning
Applicerar smältlim
03
Avsluta trimning
Klipper av tejpen i båda ändarna
04
Fin trimning
Trims jämnt upptill och nedtill
05
Hörnrundning
Mjukar upp tejphörnen
06
Skrapning
Tar bort ytmärken
07
Buffning
Polerar till en enhetlig glans
Vad är kantband och varför det är viktigt
Kantband är processen att applicera en remsa av material på de exponerade kanterna på en tillverkad panel - MDF, spånskiva, plywood - efter att den har skurits till. Remsan är limmad med smältlim och putsas sedan jämnt, så att den färdiga kanten ser solid ut snarare än att visa spånskivans kärna.
Det är ett litet steg med fyra stora konsekvenser:
Fukt
En förseglad kant hindrar kärnan från att absorbera fukt, vilket är det som orsakar svullnad och telegrafering genom ytan.
Inverkan
Kanten tar stötarna. Bandade kanter motstår flisning och delaminering mycket bättre än en bar kärna.
Utseende
Kantband sätter den synliga linjen i ett skåp. Färgmatchning och en snäv limlinje är vad köpare bedömer.
Hantering
En färdig kant skyddar panelen genom packning, transport och installation.
Varför kanten är kvalitetssignalen
Vem som helst kan titta på en panelyta. Kanten är där en köpare kontrollerar om fabriken är seriös - sömmen, hörnet, trimningen. Det är därför kantbandsmaskiner får mer uppmärksamhet än någon annan station i en panelbutik.
Kantbandsprocessen, station för station
En automatisk kantbandsmaskin kör dessa stationer i ett kontinuerligt pass. Panelen kläms fast en gång vid inmatningen och stannar inte mellan dem, det är just därför ordningen och skicket på varje station spelar roll.
STATION 01
Förfräsning
Två skärhuvuden är fyrkantiga och rengör panelkanten innan lim appliceras.
Om det saknas:Hoppa över det och tejpen överbryggar sågmärkena istället för att sitta på en plan yta; sömmen öppnas inom månader.
STATION 02
Limning
En uppvärmd limkruka applicerar en kontrollerad sträng av smältlim på kanten och på tejpen.
Om det saknas:För lite lim lämnar en synlig linje; för mycket pressar ut och tuggummi upp trimstationerna.
STATION 03
Avsluta trimning
Två huvuden skär av tejpen vid de främre och bakre ändarna av panelen.
Om det saknas:En enmotorig enhet kämpar med korta eller smala delar; ändarna blir över- eller undertrimmade.
STATION 04
Fin trimning
Spoltrimmar tejpen ovanför och under panelytan.
Om det saknas:Det är här en flisig eller vågig kant uppstår om skärarna är matta eller tryckbalken är lös.
STATION 05
Hörnrundning
Rundar de två tejphörnen i vardera änden av kanten.
Om det saknas:Utan den förblir hörnet skarpt, fångar tyg och spån först vid hantering.
STATION 06
Skrapning
Tar bort de fina skärmärkena och limfilmen från tejpens yta.
Om det saknas:Lämnar det matta bearbetningsmönstret synligt på vad som ska vara en slät kant.
STATION 07
Buffning
Polerar kanten till en enhetlig glans och smälter in tejpen i panelen.
Om det saknas:Kanten läses matt mot en glanspanel, och skillnaden visar sig under utställningsbelysningen.
Typer av kantbandsmaskin
Fem praktiska kategorier täcker större delen av marknaden och de skiljer sig huvudsakligen åt i vilka stationer som är automatiserade: bärbar, halvautomatisk, automatisk ingång, automatisk med förfräsning och automatisk med förfräsning plus hörnrundning.
Stationsantalet är bara en axel. Geometri, enkel- eller dubbelsidig bearbetning, limtyp och batchstorlek ändrar svaret oftare. Vi jämförde de fyra axlarna separat ivår guide för kantbandsmaskintyper, inklusive en tabell som mappar en panelmix till en maskintyp.
En praktisk regel: om dina paneler är kapade på en panelsåg och kanten visar ett synligt sågmärke behöver du förfräsa. Om du tillverkar lådfronter, dörrskenor eller någon del under 300 mm, behöver du oberoende dubbelmotorändtrimning.
Kantband: matchande material till panelen
Tejpvalet för en kantbandsmaskin avgörs vanligtvis av panelytan och priset, inte av maskinen. Vad maskinen kontrollerar är tjocklekskapacitet och hur rent tejpen är trimmad.
Tejpa
Där den används
Vad man ska veta
PVC
Standard för skåp och kontorsmöbler
Brett färgområde, bra slagtålighet, lätt att trimma
ABS
Avancerade möbler och områden nära värme
Mer värmebeständig än PVC, mindre spröd, högre kostnad
Akryl
Glans och högblank design
Matchar glanspaneler; repor syns mer, så polering av kvalitet är viktigt
Melamin
Budget stomarbete och färgmatchning till bräda
Tunn och spröd; behöver vassa skärare och noggrann trimning
Faner
Möbler i massivt trä och fanerade
Matchar äkta trä; kornriktning och slipning efter putsning
Tjockleksgränser på TingTing-området
TT-306-plattformen kör 0,4–2 mm tejp; TT-308-plattformen löper 0,3–2 mm. 3 mm tejp behöver anpassade skärare, så bekräfta verktyget vid beställningsstadiet snarare än efter leverans.
Limsystem förklaras: EVA och PUR
Varje automatisk kantbandmaskin i denna klass applicerar smältlim från en uppvärmd gryta. De två lim som du kommer att erbjudas beter sig väldigt olika efter att panelen lämnar fabriken.
Lim
Hur det fungerar
Där det passar
EVA-smälta
Appliceras smält och stelnar när den svalnar. Vändbar med värme, så skarven kan öppnas igen.
Inredningsmöbler i torra förhållanden - standardvalet för skåp, garderober och kontorsmöbler.
PUR reaktiv
Härdar genom att reagera med omgivande fukt och bildar en kemisk bindning snarare än en kyld.
Kök, badrum, butiksinredning och överallt där kanten möter ånga eller stående vatten.
Två praktiska punkter avgör det mesta. För det första är en förvärmningsfunktion viktig: i en ouppvärmd verkstad på vintern drar panelkanten värme ur limlinjen innan tejpen landar, och bindningen brister i ändarna. För det andra bör limkrukan själv komma ut för rengöring utan att demontera stationen - en spiralkruka håller limmet jämnt cirkulerande och är skillnaden mellan en fem minuters ren och en halvdag.
Sex faktorer som faktiskt avgör kantkvaliteten
En kantbandare bedöms vid sömmen. Allt nedan finns för att göra den sömmen identisk på panel ett och panel fyra tusen.
01
Förfräsning före limmet
Två oberoende motorer med PCD-skärhuvuden rätar kanten innan lim appliceras. En fyrkantig kant är det som får bandet att sitta jämnt ett år senare; hoppa över denna station och varje senare station kompenserar för den.
02
Ändtrimning med dubbla motorer
När varje trimhuvud drivs oberoende med en direktdriven struktur, finns det ingen mellanliggande transmission i installationskedjan. Korta och smala arbetsstycken som en enmotorig trimmer kämpar med blir rutin.
03
Lättbyte av limkärl
Tanken lyfts ut för rengöring utan att demontera stationen, och spiralgeometrin gör att limmet cirkulerar jämnt istället för att bränna vid väggen.
04
Kontroll och repeterbarhet
En pekskärm som exponerar varje parameter, plus en panelräknare som räknar samman löplängd och arbetstid, förvandlar installationen från en operatörsskicklighet till ett lagrat recept.
05
Hörnrundning, skrapning, polering
Hörnrundning tar bort det vassa tejphörnet som fastnar på en trasa. Skrapning rensar ytmärkena, sedan polering ger kanten en jämn glans.
06
Automatisk tjockleksjustering
Pressbalken följer paneltjockleken upp och ner, och transportören stannar om en bräda överskrider den förinställda tjockleken. Automatiskt standby-läge minskar tomgångsströmmen mellan jobb.
Hur man väljer en kantbandsmaskin: fem frågor
Köpare utgår vanligtvis från pris och slutar med att köpa två gånger. Arbeta igenom de här fem frågorna istället - de begränsar intervallet snabbare än något specifikationsblad.
Q1
Vilken är din minsta del?
Den minsta panelstorleken, inte den maximala, eliminerar de flesta modellerna.
Q2
Hur är kantklippningen?
Ett rent snitt behöver ingen förfräsning. Ett sågmärke gör det.
Q3
Hur många paneler per skift?
Matningshastigheten har mindre betydelse än omställningstiden på blandade partier.
Q4
Hur mycket golv har du?
Maskinkroppar sträcker sig från 1 750 mm till 3 880 mm.
Q5
Vilken kant kommer kunden att se?
Synliga kanter motiverar hörnavrundning och polering.
Om detta är din situation
Den avgörande egenskapen
Titta på
Paneler under 300 mm, lådfronter, dörrskenor
Oberoende ändtrimning med dubbla motorer; Minst 80 × 50 mm
TT-306DBT
MDF eller melamin med ett synligt sågmärke på kanten
Förfräsning med PCD-fräshuvuden
TT-306DSP / TT-308DSP
Blandade partier med täta byten
Automatisk tjockleksjustering, lagrade recept
TT-306DSA / TT-308DSA
Kontinuerliga skiftningar, output är begränsningen
8 / 12 / 16 m/min matning, tyngre bas
TT-308DS / TT-308DSP
Synliga kanter på legomöbler
Hörnrundning, skrapning och polering
TT-308DSR / TT-308DSA
Två av dessa fem frågor - minsta detalj och kantskurna skick - avgör modellen oftare än den dagliga produktionen gör. Utgång kan köpas med ett andra skift; en panel som inte passar genom maskinen kan inte fixas alls.
Vanliga kantfel och vad som orsakar dem
Nästan varje fel på kantbandsmaskinen spårar tillbaka till en av fyra saker: en matt fräs, en kall limlinje, en lös referens eller en station som aldrig installerades. Tabellen mappar symtomet till orsaken så att en operatör kan diagnostisera det utan att ringa service.
Symptom
Trolig orsak
Första saken att kontrollera
Flisning längs kanten
Slöa fräsar, matar för snabbt eller ingen förfräsning på en grov sågkant
Byt ut eller skärpa fräsar, sakta ner matningen, lägg till förfräsning
Synlig limlinje
Limtemperaturen är för låg, otillräcklig sträng eller panelkanten är inte kvadratisk
Kontrollera pottens temperatur och pärlstorlek, verifiera förfräsningen
Tejp kortklippt i ändarna
Ändtrimenheten är ojusterad eller panelen hålls inte kvadratisk
Återställ ändtrimhuvudena, kontrollera referensstängslet
Vågigt eller vågigt tejp
Slitna tryckrullar, matningshastighet för hög för tejpen
Byt rullar, minska matningshastigheten
Tejplyft i hörnen
Ingen hörnavrundning eller klister vid paneländarna
Lägg till hörnavrundning, kontrollera limtäckningen i ändarna
Repor på tejpens yta
Skrapblad för djupt insatt, nedsmutsad slipskiva
Ta bort skrapan, rengör eller byt ut hjulet
Om samma defekt uppträder på samma sida av varje panel, misstänk referensen eller tryckstrålen. Om det är slumpmässigt över en batch, misstänk skärare eller limtemperatur.
Underhållschecklista som skyddar kantkvalitet
De flesta kantfel är underhållsfel som bär en förklädnad. Tre rutiner håller en kantbandsmaskin i justering, och alla tre är tillräckligt korta för att faktiskt bli klara.
Varje skift
·Töm och rengör limkärlet medan det är varmt
·Torka av tryckrullarna och referensstängslet
·Kontrollera tejpbanan för att se om det har ansamlats lim
·Bekräfta att panelräknaren och standbyfunktionen fungerar
Varje vecka
·Inspektera skärkanterna under ljus för att se om de har flisats
·Kontrollera trimhuvudets justering mot en testpanel
·Rengör dammhuvar och slangar - blockerad utsug orsakar repor
·Kontrollera lufttrycket vid maskinen, inte vid kompressorn
Månatlig
·Smörj de linjära styrningarna enligt manualen
·Kontrollera rem- och kedjespänningen på matningen
·Verifiera elskåpet för damm och lösa terminaler
·Kör en skrotpanel genom varje station och jämför med referensprovet
Vårt sortiment: TT-306 och TT-308 kantbandmaskiner
Allt ovan är teorin. Så här tillämpas det i de maskiner vi bygger - två plattformar, tolv modeller, en stationsarkitektur.
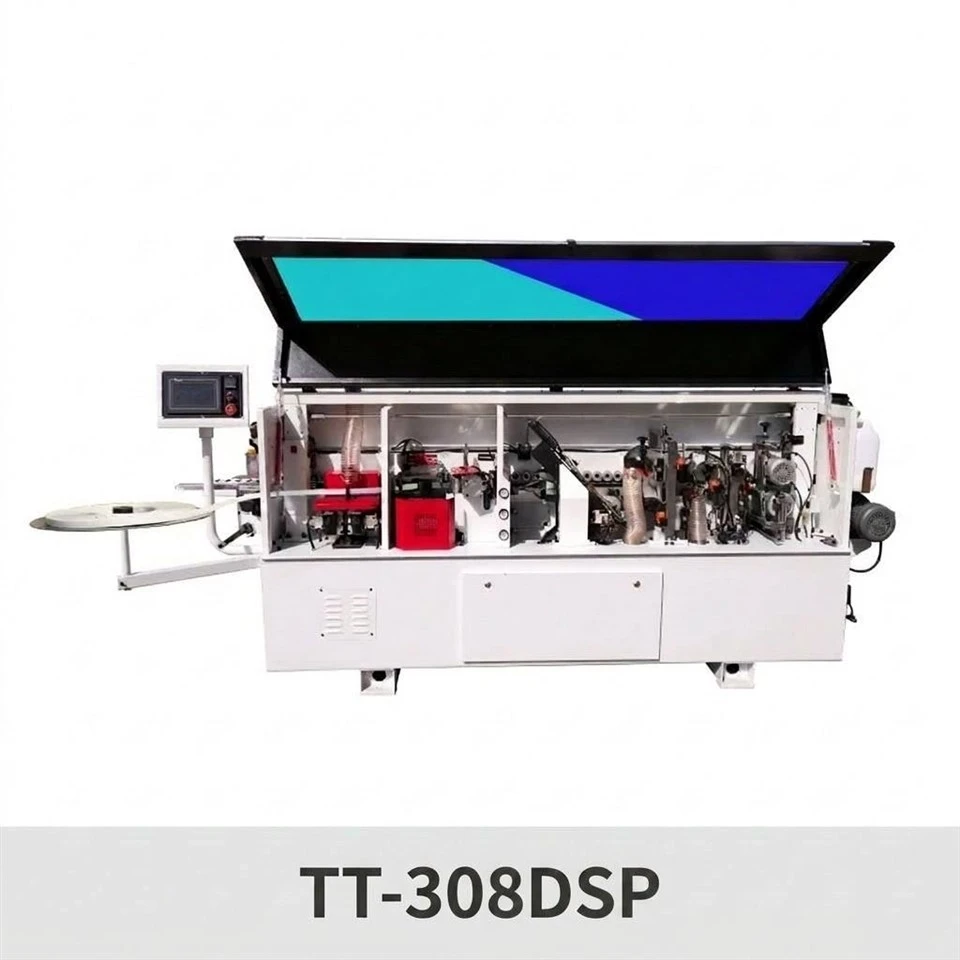

12
modeller över de två plattformarna, från en 1 750 mm kompakt kropp till en 3 880 mm produktionsmaskin.
Jämför alla modeller →Om du är osäker på vilken plattform som passar, skicka din minsta och största panel plus kanttejpen du använder - det smalnar av tolv modeller till två eller tre.
Vanliga frågor
Vad gör en kantbandsmaskin?
En kantbandsmaskin binder en remsa av PVC, ABS, akryl, melamin eller fanertejp till de skurna kanterna på en tillverkad panel och trimmar den sedan jämnt så att kanten är förseglad och ser ut som ett fast material. En automatisk maskin kör förfräsning, limning, ändtrimning, finputsning, skrapning och polering i ett kontinuerligt pass.
Behöver jag verkligen förfräsning?
Om dina paneler lossnar från en panelsåg och kanten visar ett synligt sågmärke, ja. Förfräsning fyrkantar kanten med två skärhuvuden före limning, och den plana ytan är det som håller tejpen jämn över tiden. På en ren, nyklippt kant går vissa köpare utan och accepterar en kortare livslängd vid sömmen.
Vad är skillnaden mellan serierna TT-306 och TT-308?
TT-306 är den kompakta plattformen: 1 750–3 220 mm kroppar, 8 m/min, 4,0–6,8 kW och en minsta panel på 80 × 50 mm på DBT. TT-308 är den snabbare plattformen: 3 100–3 880 mm kroppar, 8/12/16 m/min, 5,5–8,15 kW, en tyngre bas och hörnavrundning som standard på modellerna DS, DSR och DSA.
Vilken kanttejptjocklek klarar maskinerna?
TT-306-plattformen löper 0,4–2 mm tejp och TT-308-plattformen löper 0,3–2 mm. Tejp på 3 mm behöver anpassade skärare, vilka specificeras vid beställningsstadiet.
Klarar den små paneler?
Det beror på ändtrimningsenheten. TT-306DBT använder oberoende ändtrimning med dubbla motorer och tar paneler ner till 80 × 50 mm, vilket täcker lådfronter och dörrskenor. Enmotoriga trimmers behöver en längre del att registrera sig mot.
Vilket underhåll behöver en kantbandsmaskin?
En rutin på skiftnivå (rengör limkruka, torka av rullar, rensa bandbanan), en veckovis kontroll av skärkanter och trimjustering, och månatlig smörjning av styrningarna. De flesta kantfel är underhållsfel snarare än maskinfel.
Vilken spänning levereras maskinerna med?
Standardbygget är 380 V / 50 Hz trefas, med valfria konfigurationer för andra matningsstandarder. Spänning, frekvens och kontrollspråk bekräftas skriftligen innan produktion.
Hur mycket kostar en kantbandsmaskin?
Det beror på plattformen, stationsblandningen och verktyget, så det finns ingen enskild figur - en kompakt TT-306 med fyra stationer och en TT-308 med hörnrundning och förfräsning är olika maskinklasser. Skicka dina panelstorlekar och de stationer du behöver så citerar vi mot det.
Matcha en maskin till din panelmix
Skicka din minsta och största panel, paneltjocklek, kanttejptyp och daglig produktion. Vi återkommer med de två eller tre modeller som passar, och de stationer som var och en behöver.