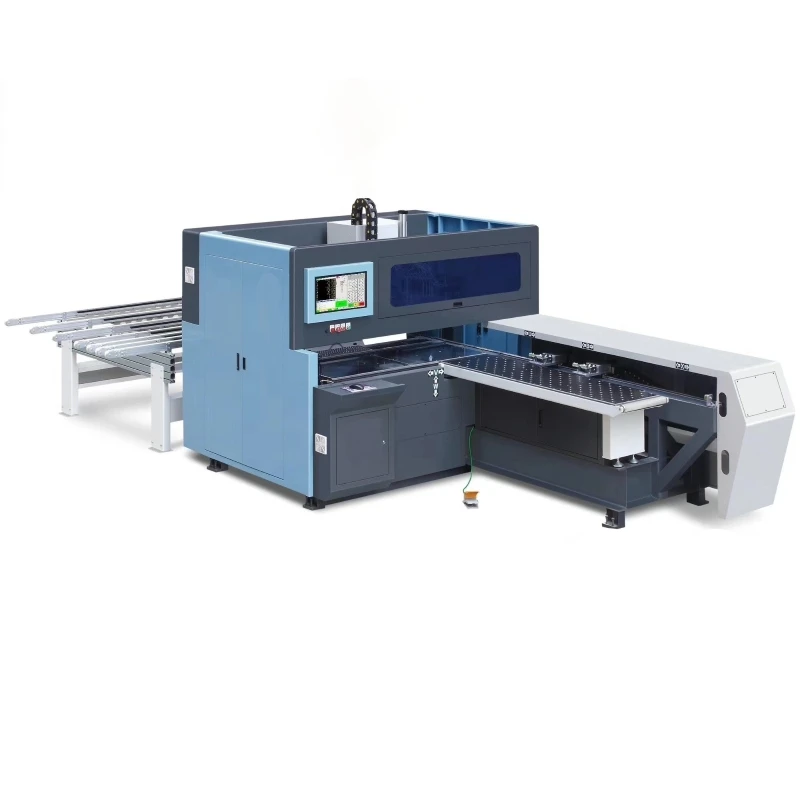
Genom-Feed Drill-och-Cut Integrated Machines förklaras: The No-Flip Route to Custom Panel Production
En branschkunskapsartikel - hur genom-matningsborrning- och-integrerade maskiner fungerar, hur de kan jämföras med sex-sidoborrcenter och CNC-kapsmaskiner och vad man ska utvärdera när man köper en.
Metabeskrivning (föreslagen): Varför borrar ledande anpassade-möbelfabriker hela ark innan de skärs till paneler? Hur ingen-flip, dubbel-genomgående-matningsmaskiner kan jämföras med sex-sidoborrar och CNC-kapsling, och hur TT-H9A passar in.
Inledning: två-maskindilemmat i anpassade panelmöbler
I åratal stod panelmöbeltillverkare inför ett binärt val när de automatiserade borrning och skärning:
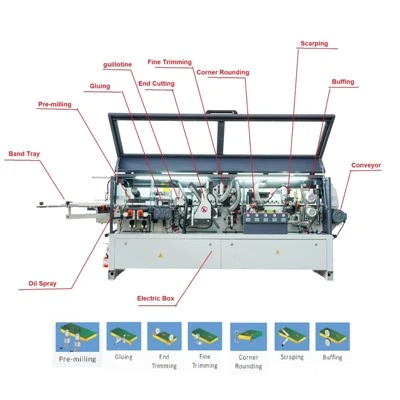
Ruta A - de sex-sidans borrcentrum (6面钻): skär brädor i paneler först, mata sedan varje panel genom ett borrcenter som bearbetar hål och spår på alla sex ytor. Precisionen är utmärkt, men maskinen tjänar bara på standardiserade, repeterbara panelstorlekar.
Rutt B - CNC-kapslingsmaskinen (开料机): kapsla och skär delar direkt från helark, med ett vertikalt borrpaket för grundläggande hål. Extremt flexibel med storlekar och former, men paneler måste vanligtvis vändas för borrning på den andra sidan, och de flesta layouter behöver ett andra positioneringssteg som kostar noggrannhet och tid.
Skräddarsydda (gjorda-efter-mått) möbler avslöjar svagheterna hos båda vägarna. Beställningspaneler är nästan aldrig standard-storlekar: dimensionerna varierar, brädor finns i otaliga ytfinishar och oregelbundna former är rutin. Sex-sidoborrcentraler smälter tekniska-standardbatcher effektivt men kväver hög-blandning av icke-standardorder; kapmaskiner hanterar oregelbundna paneler flexibelt men kämpar för att nå den effekt och hålnoggrannhet som en växande fabrik behöver.
Ur denna lucka uppstod en tredje kategori - den genomgående-matarborren-och-integrerade maskinen (打孔开料一体机, även känd i branschen som en 孔料一体机 eller "integrerad borr- och skärmaskin"). Den kombinerar de två kärnidéerna: borra hålen först, på hela arket, på båda sidorna, utan att vända - och skär sedan arket till färdiga-för-kantpaneler.
1. Vad betyder "genom-matning, borra-innan-kap" egentligen
Namnet innehåller tre processprinciper som definierar denna maskinklass:
1) Borra först, skär sedan. Hålen bearbetas medan arbetsstycket fortfarande är en hel, stabil plåt - innan det separeras i individuella paneler. Detta är den motsatta ordningen av ett arbetsflöde med sex-sidor-, och det existerar av en konkret fysisk anledning: när en stor bräda skärs i mindre paneler släpps inre spänningar och panelerna kan deformeras något. Borrning efter kapning riskerar därför att hålpositionerna glider i förhållande till konstruktionen. Borrning på helarket låser först hålmönstret till arkets koordinatsystem, medan panelgeometrin fortfarande är of-deformerad.
2) Ingen vändning (免翻板). Konventionella kapsmaskiner borrar den övre sidan, sedan vänder operatören - eller en separat vändanordning - plåten för att borra undersidan. En genomgående-matningsborr-och-maskin har sina egna borrenheter för båda sidorna, så bearbetning av topp-yt- och under-yta sker i samma uppsättning. Detta tar bort det mest-intensiva och fel{12}}känsliga steget vid panelborrning.
3) En positionering, en passning. Eftersom båda ytorna bearbetas i en enda fastspänning och delen inte flyttas om för en andra operation, är dimensionell överensstämmelse mellan de två ytorna inbyggd i processen snarare än beroende av om-omklämningsnoggrannheten.
2. Hur processen flyter i produktionen
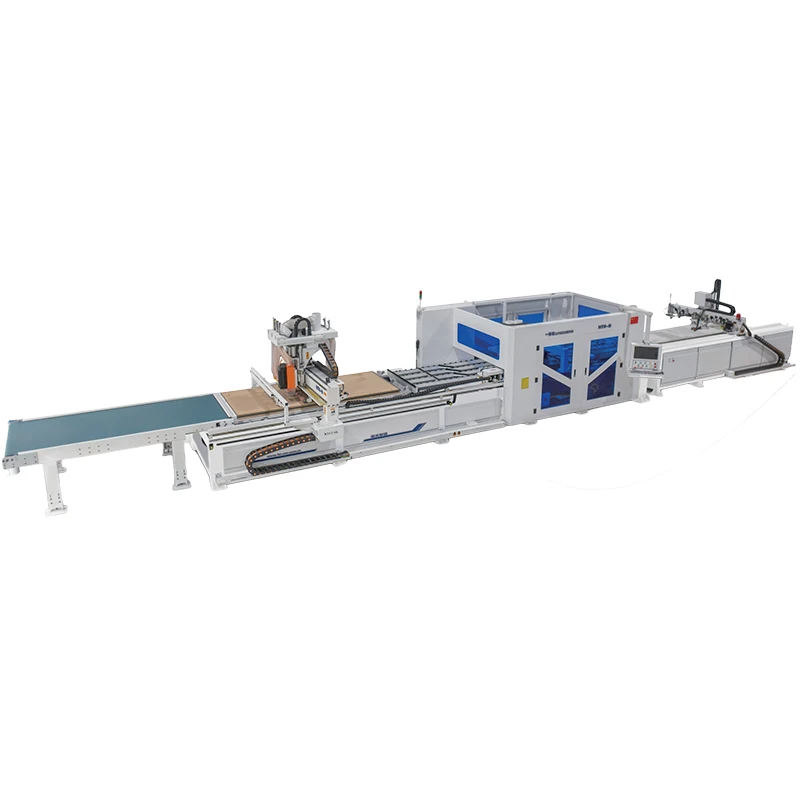
Ett typiskt arbetsflöde på den här maskinklassen går så här:
Helark i. Standard-råkort laddas (manuellt eller med en automatisk-lastare).
Dubbel-borrning. Oberoende borrenheter bearbetar de anslutande hålen, plugghålen, spåren och slitsarna som krävs för beställningen - på den övre och undre sidan, med de två ytorna bearbetade synkront under två oberoende styrsystem.
Skärande. Arket kapslas sedan och skärs till individuella paneler, inklusive oregelbundna och speciella former, av maskinens fräs/spindelenhet.
Utmatning. Paneler lämnas märkta och sorterade, redo för nästa station - vanligtvis kantband, sido-hålsborrning (med en synkroniserad sido-borrmaskin där horisontella hårdvaruhål behövs) och montering.
Ur operatörens synvinkel går ett ark in en gång och kommer ut som en uppsättning fullt borrade, dimensionellt noggranna paneler - ingen vändning, ingen andra fastspänning, ingen manuell hålmarkering.
3. Varför det är viktigt för skräddarsydd möbelproduktion
Utformningen av denna maskinklass är inriktad på den specifika ekonomin för icke-standard, hög-mixproduktion:
Hålnoggrannhet på instabila brädor. Icke-standard anpassade beställningar använder ofta brädor som deformeras eller deformeras lättare efter kapning. Borrning håller först hålmönstren trogna designen även när de skurna panelerna inte längre är helt plana.
Arbetskraftsreduktion